Artykuł sponsorowany
Jak dobór stopu aluminium i stali zmienia precyzję oraz trwałość detalu po obróbce CNC
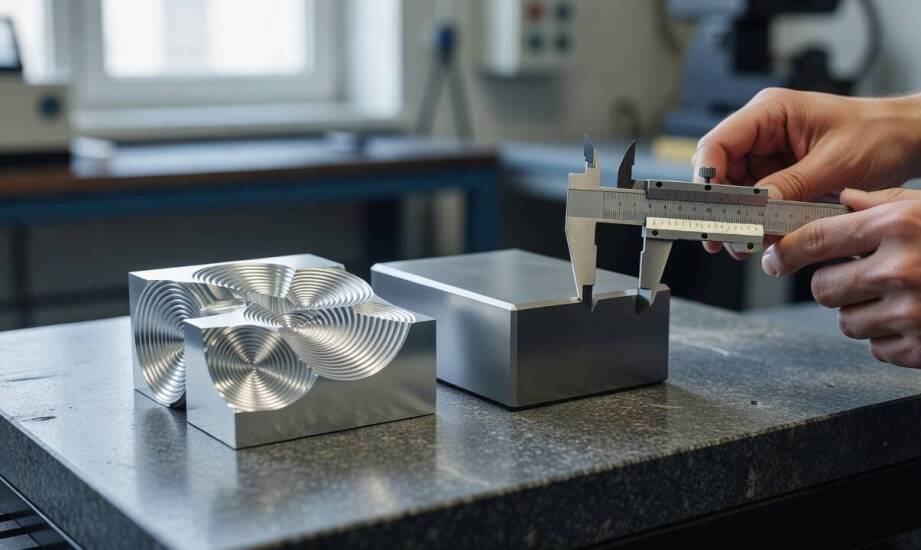
W przemyśle motoryzacyjnym i maszynowym projektanci często stają przed dylematem wyboru odpowiedniego materiału konstrukcyjnego. Detal zaprojektowany w wariantach z aluminium oraz stali wymaga zupełnie odmiennego podejścia do parametrów skrawania i doboru narzędzi. Wybór konkretnego stopu bezpośrednio rzutuje na proces produkcji, koszty uzbrojenia obrabiarki oraz końcowe właściwości fizyczne elementu. Konstruktorzy muszą zbalansować zapotrzebowanie na redukcję masy pojazdu z koniecznością zapewnienia odpowiedniej sztywności w miejscach narażonych na ogromne naprężenia. Decyzja podjęta na etapie deski kreślarskiej determinuje późniejszy przebieg frezowania i toczenia. Zrozumienie różnic między tymi metalami pozwala uniknąć kosztownych poprawek technologicznych w późniejszych fazach wdrożenia.
Jak właściwości stopu wpływają na zużycie narzędzi skrawających?
Twardość i plastyczność materiału decydują o tempie zużycia krawędzi tnących. Przykładowo miękkie stopy aluminium wykazują twardość na poziomie zaledwie kilkudziesięciu jednostek w skali Brinella, podczas gdy twardość popularnych stali nierdzewnych nierzadko przekracza 200 HB. Tak duża dysproporcja sprawia, że frezy pracujące w twardym materiale tępią się znacznie szybciej. Zależnie od wybranego gatunku obróbka stali wymaga ustawienia niższych prędkości skrawania, wynoszących najczęściej kilkadziesiąt metrów na minutę. W przypadku czystego aluminium i jego podatnych na obróbkę stopów wartości te mogą swobodnie osiągać nawet kilkaset metrów na minutę, co odczuwalnie skraca czas cyklu produkcyjnego.
Wysoka przewodność cieplna stopów aluminiowych, wynosząca orientacyjnie około 200 W/mK w zależności od użytych domieszek, skutecznie odprowadza ciepło ze strefy skrawania. Taki mechanizm termiczny znacząco ogranicza przegrzewanie płytki skrawającej i minimalizuje ryzyko niepożądanych odkształceń termicznych obrabianego detalu. Stale węglowe oraz nierdzewne charakteryzują się wielokrotnie niższą przewodnością cieplną. W rezultacie cała energia cieplna kumuluje się w miejscu kontaktu frezu z materiałem, co bezpośrednio przyspiesza degradację ostrza. Sytuacja ta wymusza zastosowanie intensywnego i ciągłego chłodzenia emulsją, aby zapobiec zjawisku mikropęknięć narzędzia i utrzymać odpowiednią gładkość powierzchni.
Sam proces tworzenia wióra podczas pracy maszyny numerycznej również silnie zależy od użytego stopu. Wysoka ciągliwość i plastyczność miękkich gatunków aluminium sprzyja powstawaniu długich wiórów oraz zjawisku narostu na krawędzi narzędzia, zwanego potocznie nagarem. Obecność nagaru pogarsza jakość wykończenia detalu, dlatego technolodzy stosują frezy o specjalnej geometrii rowków wiórowych. Skrawanie twardej stali generuje z kolei krótsze, znacznie bardziej kruche wióry, które łatwiej usunąć z obszaru roboczego. Wymaga to jednak maszyn o wyższej sztywności konstrukcyjnej, zdolnych do tłumienia silnych drgań wibracyjnych.
Kiedy wybrać aluminium do prototypów, a stal do produkcji?
Zastosowanie stopów lekkich pozwala na znacznie szybsze wykonanie wstępnych prototypów w porównaniu do detali stalowych. W zależności od poziomu skomplikowania geometrii przestrzennej i konkretnego gatunku materiału, czas pracy wrzeciona ulega wyraźnemu skróceniu. Popularne stopy wykorzystywane w przemyśle lotniczym dobrze utrzymują wąskie tolerancje wymiarowe na poziomie setnych części milimetra. Ich relatywnie wysoki współczynnik rozszerzalności cieplnej wymaga jednak rygorystycznej kontroli temperatury chłodziwa w trakcie pracy, zwłaszcza przy detalach wielkogabarytowych. Szybkość usuwania naddatku sprawia, że fizyczna weryfikacja założeń konstrukcyjnych staje się dużo bardziej opłacalna.
Stal gwarantuje wielokrotnie większą sztywność strukturalną i wysoką odporność na długotrwałe obciążenia zmęczeniowe. Taki wybór pozostaje uzasadniony przy wytwarzaniu elementów układu napędowego pracujących pod stałym naprężeniem mechanicznym. Grubość ścianki detalu i planowany wolumen wytwórczy bezpośrednio decydują o ostatecznej rentowności całego zlecenia. Cienkościenne detale aluminiowe często ulegają minimalnym odkształceniom pod wpływem sił mocowania w imadle, co wymusza stosowanie drogich uchwytów kształtowych. Twardsze stopy stali w masowych produkcjach seryjnych obniżają ryzyko podobnych deformacji mechanicznych, rekompensując wyższe koszty zakupu narzędzi węglikowych.
Podatność miękkich stopów na tworzenie uciążliwego gratu po przejściu frezu narzuca uwzględnienie w procesie dodatkowych etapów. Części wykonane z aluminium nierzadko muszą przejść przez obróbkę wibrościerną, fazowanie maszynowe lub manualne usuwanie ostrych krawędzi. Sztywna stal generuje zdecydowanie mniej tego typu problemów wykończeniowych. Próba zmiany materiału na etapie wdrażania produkcji wymaga całkowitego przeprogramowania ścieżek narzędzia, ponieważ parametry cięcia nie mogą zostać wprost przeniesione z próbki aluminiowej na docelowy materiał stalowy.
Wdrażanie całkowicie nowego komponentu do produkcji seryjnej zawsze wymaga przeprowadzenia skrupulatnych testów weryfikacyjnych. W zaawansowanym przemyśle motoryzacyjnym ocena pierwszej sztuki potwierdza założoną wcześniej skrawalność stopu oraz jego ostateczną stabilność wymiarową. Taka procedura kontrolna pozwala inżynierom jakości wykryć nieoczywiste różnice w zachowaniu metali i zoptymalizować technologię cięcia przed fizycznym uruchomieniem maszyn. Elementy wymagające maksymalnej redukcji masy pojazdu pozostają przy aluminium, podczas gdy krytyczne komponenty silnikowe przechodzą na wytrzymałą stal stopową.
Rodzinna firma KLM Design od ponad dwudziestu lat zajmuje się precyzyjną produkcją form ciśnieniowych, narzędzi specjalistycznych oraz zaawansowanych detali dla różnych gałęzi przemysłu. Zakład dysponuje zautomatyzowanym parkiem maszynowym CNC, co umożliwia uzyskanie mikronowej dokładności powierzonych geometrii. Zaawansowana obróbka metali w Radomiu obejmuje pełny cykl technologiczny, począwszy od wstępnego projektowania inżynierskiego w oprogramowaniu CAD, aż po realizację powtarzalnych serii produkcyjnych. Doświadczony zespół technologów dokładnie dobiera optymalne parametry skrawania dla prototypów aluminiowych, a także sprawnie realizuje skomplikowane zlecenia wymagające użycia najtwardszych gatunków stali.
Kategorie artykułów
Polecane artykuły

Dlaczego natrysk elektrostatyczny daje równą powłokę na długich elementach stalowych
Długa balustrada balkonu lub brama ogrodzeniowa zazwyczaj prezentuje się idealnie tuż po zakończeniu montażu. Niestety często już po pierwszej mroźnej zimie na powierzchni stali zaczynają pojawiać się nieestetyczne pęcherze i rdzawe zacieki. Problem ten wynika w głównej mierze z bardzo nierównomiern

Jak przysięgły tłumacz języka hiszpańskiego wspiera międzynarodową komunikację prawną?
W dzisiejszym zglobalizowanym świecie skuteczna komunikacja prawna jest niezbędna dla współpracy międzynarodowej. Centrum Języka Hiszpańskiego Casa De España odgrywa kluczową rolę, zapewniając dokładne i rzetelne tłumaczenia dokumentów prawnych. Dzięki temu strony unikają nieporozumień i błędów, co